A kovács és a kerékgyártó
A kovácsmesterség
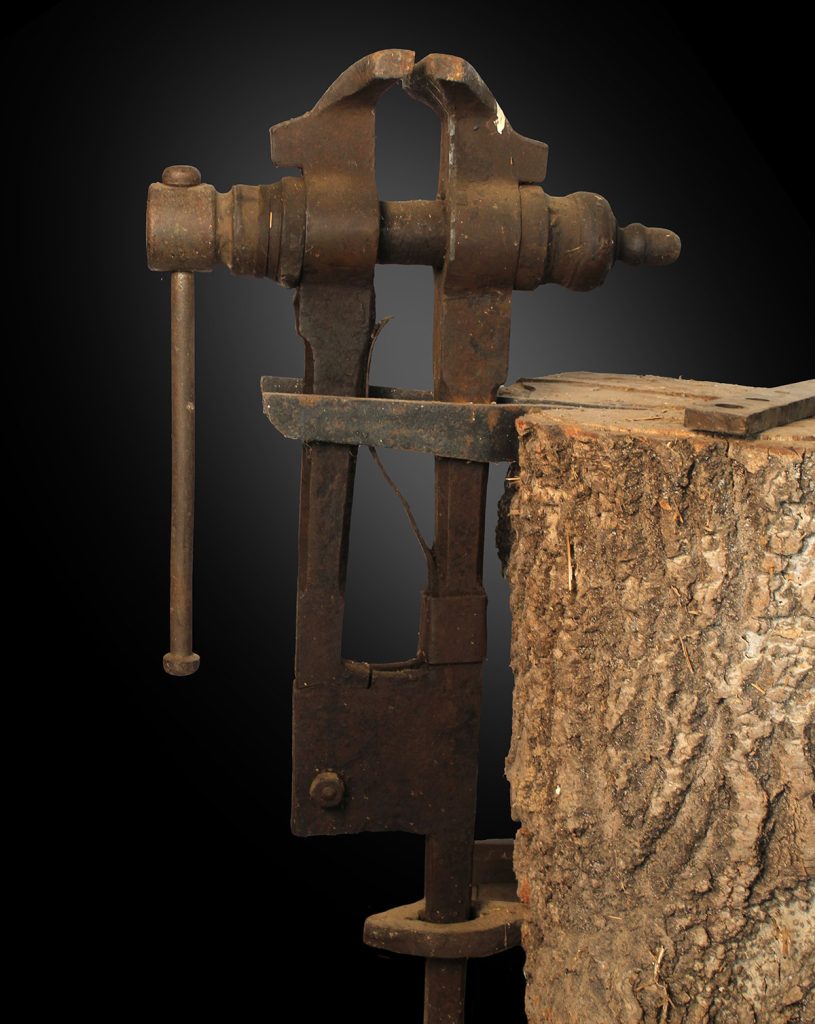
A kézi kovácsoláskor a munkadarabot a kovácsok kovácsüllőn vagy kovácssatuban, általában kézi kalapáccsal vagy egyéb segédeszközök igénybevételével alakítják. Az alakítás célja egyrészt kialakítani a munkadarab megkívánt alakját, másrészt javítani a kiinduló anyag mechanikai tulajdonságait. A kovácsolás a legrégebbi képlékeny alakító művelet, már a bronzkorból is maradtak fenn erre utaló leletek. Évszázadokon át így állították elő a kéziszerszámokat, a háztartási és a gazdasági eszközöket a szegtől kezdve a kapáig, a fegyvereket és a páncélokat, dísztárgyakat. Az eljárás a gépi kovácsolás terjedése ellenére máig fennmaradt, például a patkolókovácsok (lókovácsok) és a művészi termékeket előállító díszműkovácsok esetében. A kovács szakmából fejlődött ki a középkorban a lakatos, majd az újkorban a bádogos szakma, mely utóbbi átmentette az eredetileg használt kettős üllőhasználatból a szarvasüllő (tőkeüllő) alkalmazását.
A kovácsműhely berendezésének legfontosabb eleme a fújtatóval felszerelt kovácstűzhely. A kovács a szén- vagy koksztüzelésű kovácstűzhelyen melegíti fel az alakítandó darabokat. A régi műhelyekben falazott kovácstűzhelyek voltak, később inkább az acélvázas tűzhelyeket használták.
A falazott tűzhelyeknél a kovácsfújtató a falon átbújtatott csövön keresztül látja el a tüzet levegővel, annak idő előtti elégését egy pajzs akadályozza meg. A fűtőanyag kiterjedését, valamint a sugárzó hő visszaverését negyedgömb alakú, öntöttvasból készült tűzpartokkal (sonkákkal) határolják be. A falazott kovácstűzhely mellső részén víztartályt is elhelyeznek, a tüzet ugyanis gyakran locsolják, így a szén lassabban ég el, és a meleg sugárzása is csökken, de kisebb tárgyak edzését is el lehet végezni, vagy a felmelegedett szerszámokat is le lehet hűteni benne. A képződő füstgázokat a tűzhely fölött elhelyezett ernyő füstfogó tereli a falazott kéménybe.
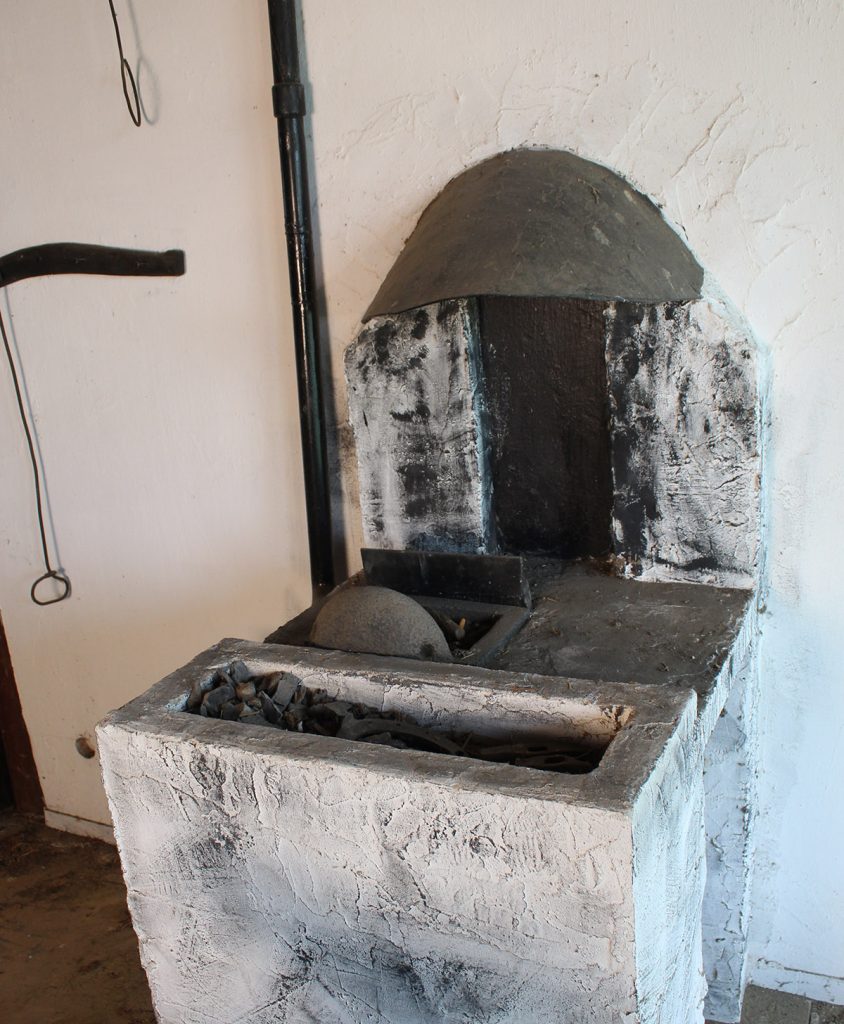
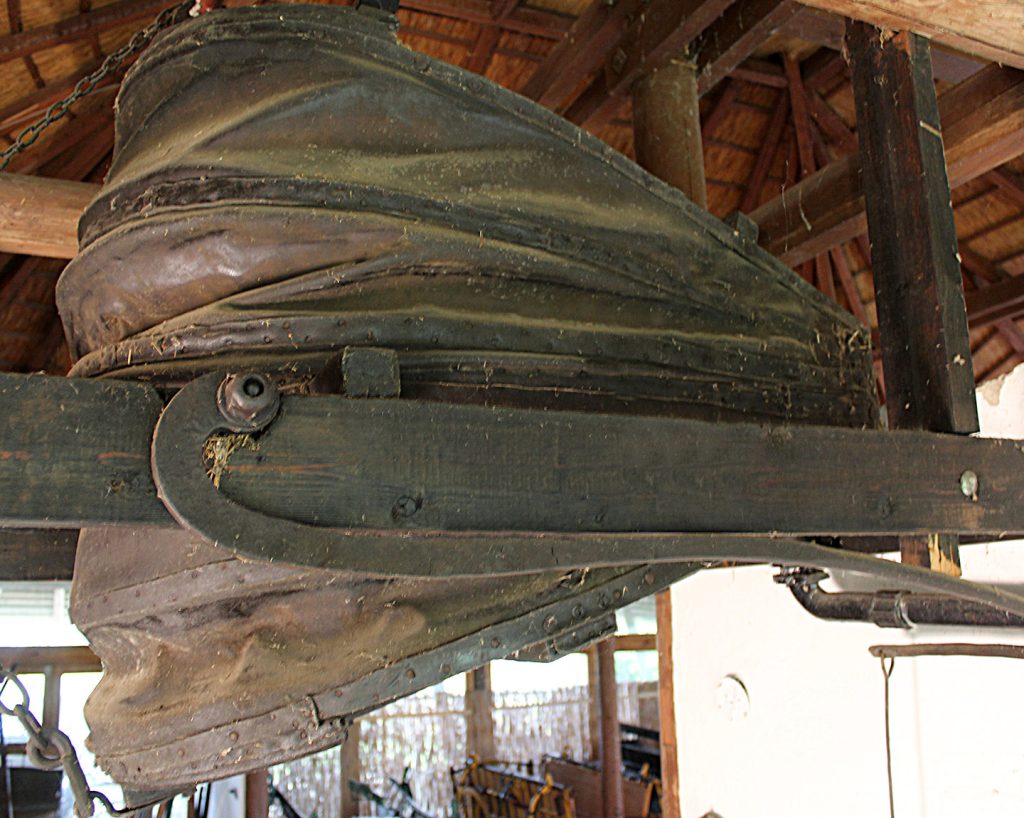
A kovácstűzhelyekben kovácsszénnel, koksszal, vagy faszénnel tüzelnek. A kovácsszén apróbb szemű, tisztított, a koksz közepes szemnagyságú és áthevített hagyományosan pedig a kovácstűzhelyekben és ma az ötvözött acélok hevítéséhez pedig faszenet (is) használnak, mivel a faszén az elégése során a nagyobb széntartalmú vasanyagból a széntartalmat nem égeti ki annyira. A kovácstűzhelyeknél folyamatosan szükséges a tűztérben elhelyezett tüzelőanyag hatékony ellátása oxigénnel, ehhez fújtatót használnak.
A kovácsdarabok hőmérsékletét a tapasztalt kovács szemrevételezéssel, a darab színe alapján állapítja meg. Így ha a darab sötétbarna, akkor a hőmérséklete 600 °C körül van, ha cseresznyepiros, akkor 750 °C, ha világossárga, akkor 1050 °C, vagy ha vakító fehér, akkor több mint 1150 °C, és esetleg fennáll annak a veszélye hogy elég („elhiccel”), viszont legalább ez utóbbi hőmérséklet kell a tűzihegesztés műveletéhez. Az elérni kívánt hőmérsékletet mindig az éppen alkalmazott művelet határozza meg.
A kovácstűzhelyek kezeléséhez szükséges szerszámok a szénlapát, a piszkavas és salakszúró, valamint a tűzlocsoló (pamat).
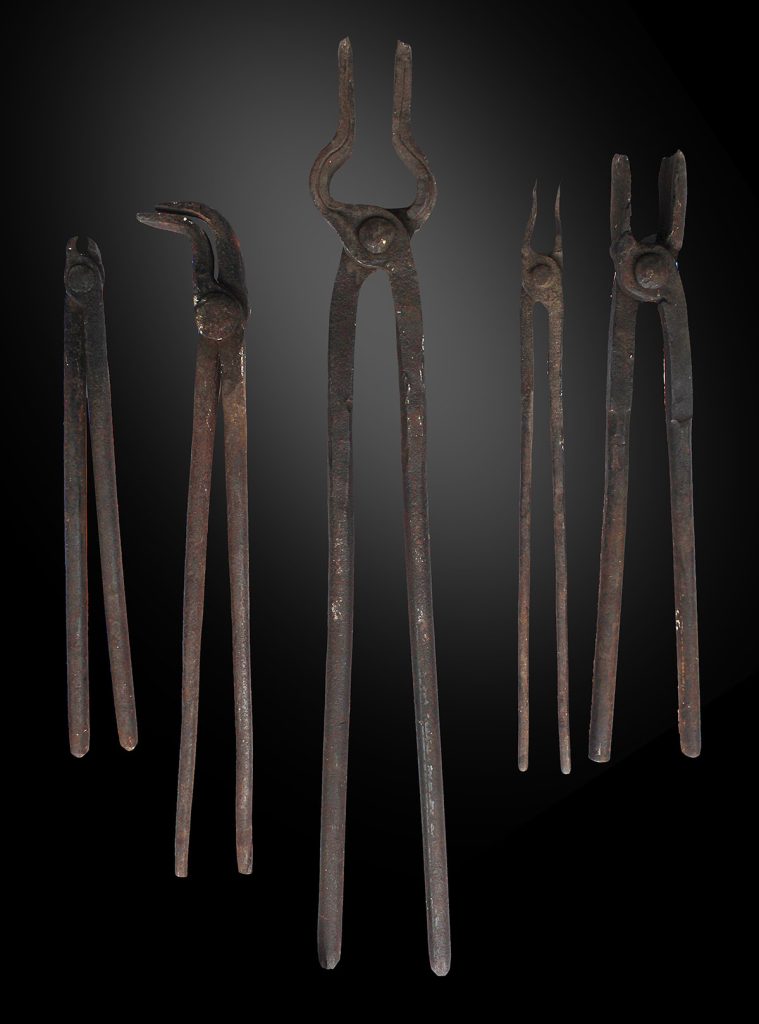
A kovácsolás kéziszerszámait a kovács általában maga készítette (készíti), így minden kovácsmesternek a saját műhelyére, erejére és segédjeire jellemző méretű és alakú szerszámai vannak. Különösen érvényes ez a megállapítás a tűzifogókra. A legáltalánosabban használt fogó a lapos tűzifogó, de a biztos darabfogáshoz – a kovácsolt darab formájához igazodó – alakos fogókat is használnak. A tűzifogók szája erős, vastag, hogy ne rugózzon, a szárai különböző hosszúságban készülnek.
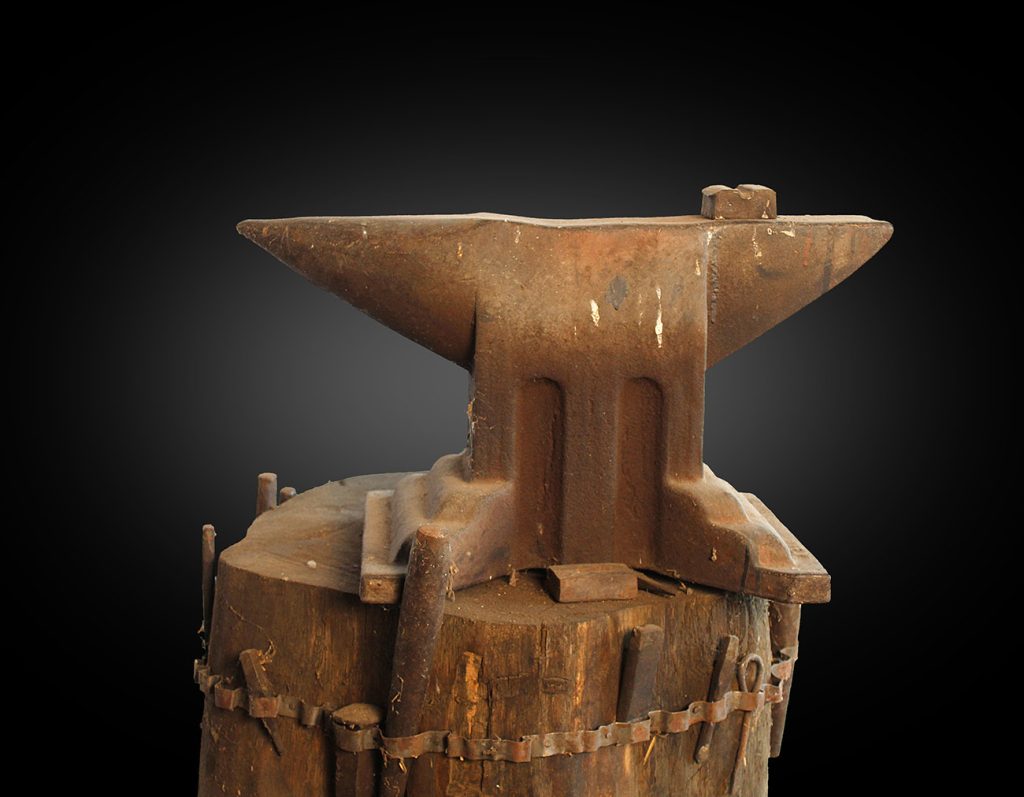
A kovácsműhelyekben használatos üllők acélból készülnek, tömegük 120 kg körül szokott lenni, de természetesen használnak ettől jóval kisebb és nagyobb tömegű üllőket is. Az üllők nagysága, méretei és alakja kortól és vidéktől függően eléggé változatos képet mutat. Ma legelterjedtebb az egy- és kétszarvú típus. Az egyszarvú (ún. német) üllő szarva közel kúp alakú, a kétszarvú (ún. francia) üllő egyik szarva szintén ilyen, a másik rész felülete viszont lapos, keresztmetszete szögletes. A ma használatos üllők munkafelülete (háta) edzve van, benne egy négyzetes lyuk található, amiben a különböző segédszerszámokat (alakítósablonokat vagy odorokat) helyezhetik el, vagy itt végzik a lyukasztást. Az üllőkben alul és oldalt lévő zsáklyukak az üllő szállítására, vagy a tuskón való rögzítésére szolgálnak. Az üllőt üllőtőkére erősítik, amely általában tölgyfatörzsből készül. A repedések kialakulása ellen a tőkét acélabroncsokkal erősítik meg.
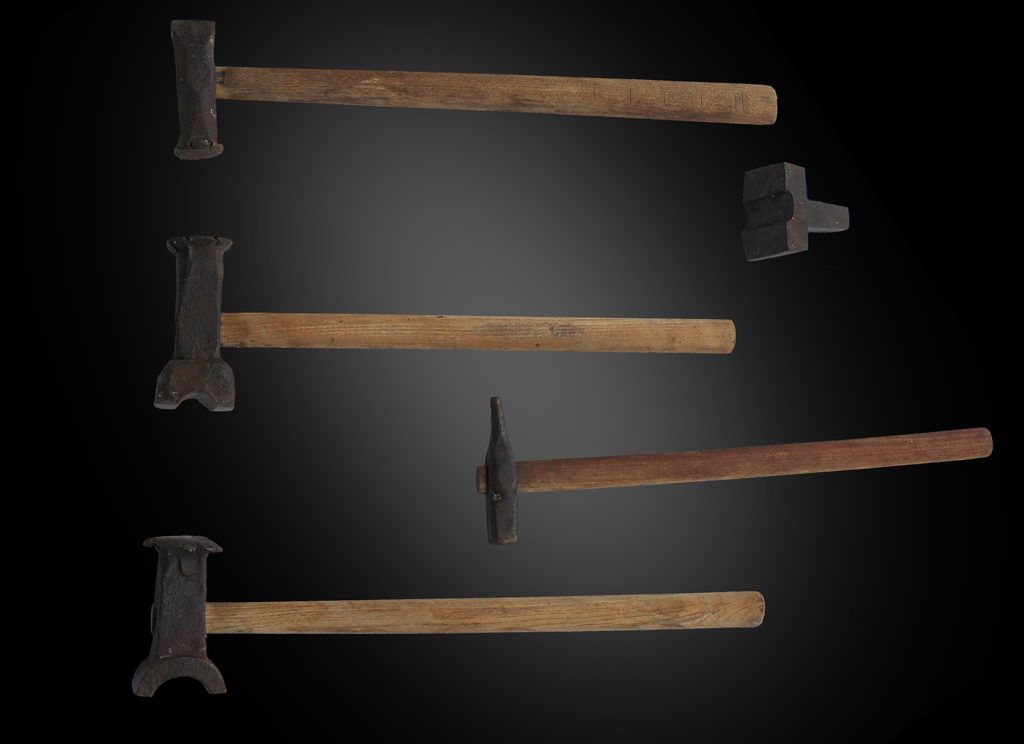
A kalapácsok nemcsak a kovács legfontosabb szerszámai, hanem a műhelyeik felől hallatszó csengő, ritmusos és olykor dallamos hangok eredetét is szolgálják. Alakjuk, nagyságuk rendkívül változatos. A vezetőkovács egyszerű, általában könnyű (1–3 kg-os) kézi kalapácsot használ, ezzel diktálja a ritmusra és az ütések helyére vonatkozó utasításait a segédeknek (a ráverőnek vagy ráverőknek). A ráverő kalapács 6 kg körüli.
Speciális feladatokra más, bonyolultabb alakú formakalapácsokat is készít magának a kovács (domborító, erező, szegecselő, lyukasztó, vágó stb.). A vállas kalapácsot éles átmenetek kiképezéséhez, az árkoló vagy völgyelő kalapácsot mélyedések kialakításához használják. Körívek kialakításakor homorú kalapácsot, az egyenetlen felületek kiegyenlítéséhez pedig simító kalapácsot használnak. A kalapácsfejbe kőrisfából készült nyelet erősítenek úgy, hogy a nyél fej felőli végébe acélból készült éket ütnek..
Legrégibb írott emléke 1360-ból a Kerekes családnév, mely gyakran szerepel 14–15. századi oklevelekben, majd 1426-ban bukkan föl, szintén családnévként a kerékgyártó elnevezés (Szamota-Zolnai 1902–1906). Az összehasonlító nyelvtörténeti vizsgálatok alapján Paládi-Kovács Attila megállapította, hogy „a magyar szekérterminológia legrégibb rétege a honfoglalás előtti időkben gyökerezik, s török, mongol, iráni kulturális kapcsolatokra enged következtetni” (Paládi-Kovács 1973. Honfoglaló elődeink bizonyosan használtak állatok vonta kerekes járműveket. Ebből és a kerékhez, a járműhöz kapcsolódó műszavak alapján valószínűsíthető, hogy szekérkészítő mestereik is voltak.
Az utóbbi időkben használatosabb bognár mesterségnév az azonos jelentésű, bajor-osztrák wagner szó w > b hanghelyettesítéssel történt átvétele, amely a 15. század elején tűnik föl nyelvünkben. Ezzel a szakmát jelentős német hatás érte, ami szókincsében – főleg a szerszámelnevezésekben – máig kimutatható. Ugyanakkor jellemző, hogy Erdélyben a közelmúltig a kerekes, az Alföldön (a bognár mellett) a kerékgyártó megnevezés (is) járta, és a szekér egyes részeit napjainkig finnugor tőből származó (kerék, oldal, derék) vagy honfoglalás előtti török eredetű szavakkal (pl. tengely, szárny) nevezik meg. Ez is arra mutat, hogy a német mesteremberek közvetítette hatáson kívül a mesterség és készítményei jelentős mértékben belső fejlődés révén tökéletesedtek.
A történeti és a néprajzi szakirodalom szerint a kocsi – egykorú forrásokban „currus kochy” (kocsiszekér) – kifejlesztése magyar mesteremberek, nevezetesen a Komárom megyei Kocs községben élő szekérkészítők érdeme. Ezt tanúsítja maga a kocsi szó (első hiteles említése 1493-ból való) és elterjedése az európai népek körében, valamint az a körülmény, hogy a Mátyás király által 1485-ben, Buda és Bécs között létesített postaút Kocs községen vezetett át, ahol pihenőállomás is volt. A 15-16. században Magyarországon megforduló nyugat-európai utazók elismerően írnak a könnyű és kényelmes utazószekerekről.
A magyar kerékgyártómesterek leggyakoribb és legfontosabb készítményei évszázadokon át a paraszti teherhordás és közlekedés járművei: a különböző szekerek és kocsik voltak.
A 19. század végén a sűrűn tanyásodott alföldi települések határában is dolgoztak bognármesterek, rendszerint a forgalmas utak mentén, mivel szükség volt munkájukra. Az új kocsi farészeit a kovács vasalta meg, és gyakori, hogy a bognár- és a kovácsmester között tartós, évtizedekre szóló munkakapcsolat alakult ki. A parasztember rendszerint a kovácsnál rendelt új kocsit, de előfordult, hogy a famunka elkészítésére maga egyezkedett egy bognárral. Ahol a bognár- és a kovácsmunkát, a kocsi festését, vagyis az ún. szatlermunkát egy helyen elvégezték.
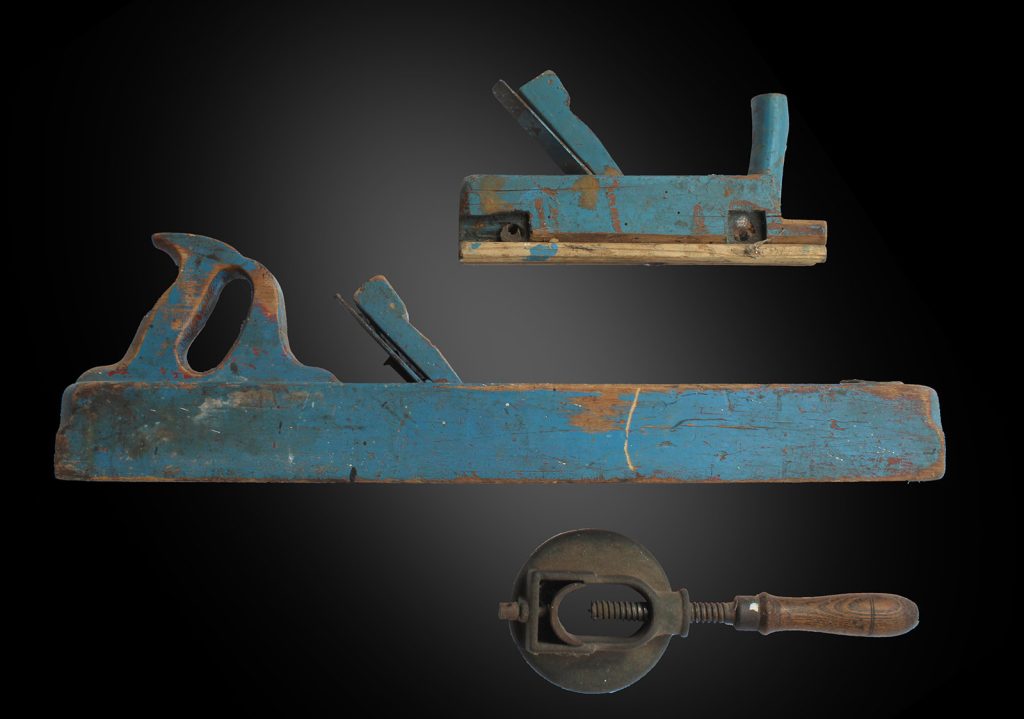
A bognármester a faszerszámait – esztergát, gyalupadot, kerékszéket stb. – örökölte, idősebb mestertől vette vagy maga készítette. A fúrókat, vésőket, fűrészeket, gyalukat vaskereskedésben, a szegényen induló fiatal mester az ócskapiacon vásárolta. A fát régebben vásárokon, az erdészettől vagy parasztemberektől, az 1920-as évek óta jobbára fakereskedőktől rönkökben szerezték be.
Ahol és amíg bőven rendelkezésre állt kőris, bükk, cser, abból készítették a szekér egyéb alkatrészeit, de utóbb az akácfa vált elterjedtté helyettük, ami kemény, ugyanakkor hajlékony, szívós szerszámfa, és könnyen beszerezhető volt.
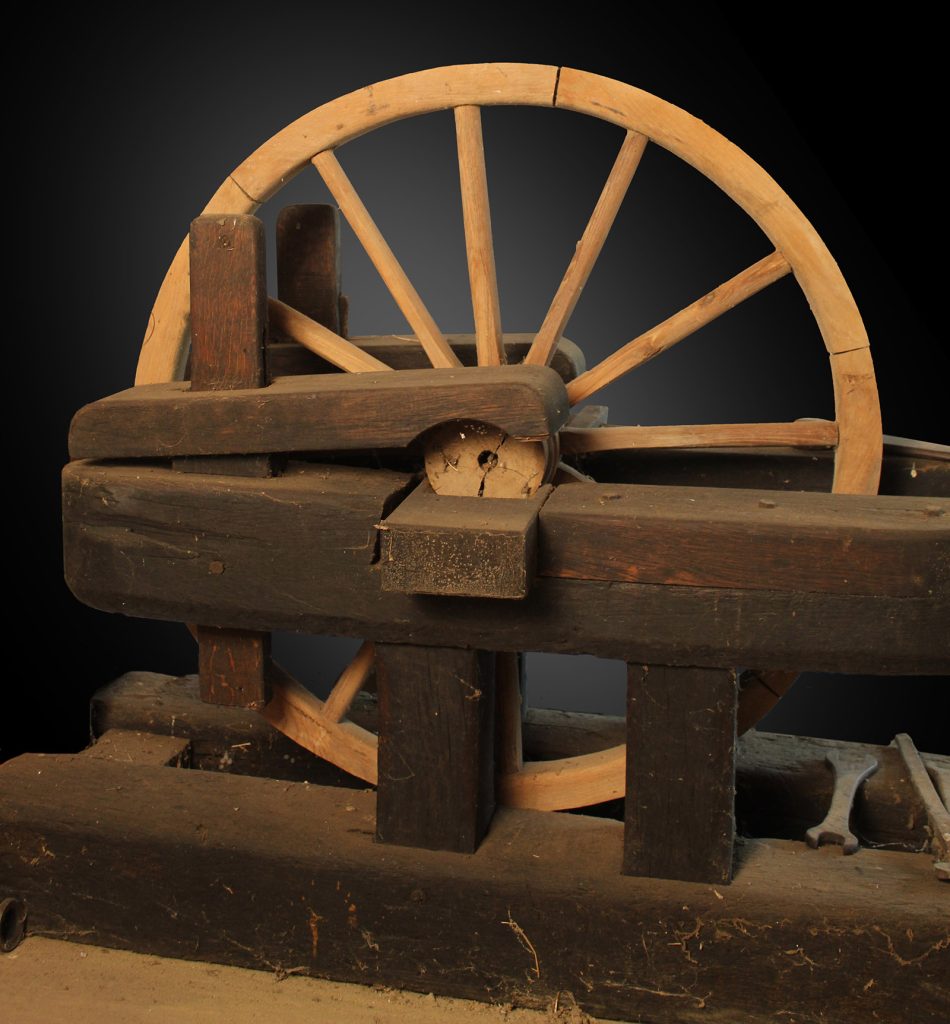
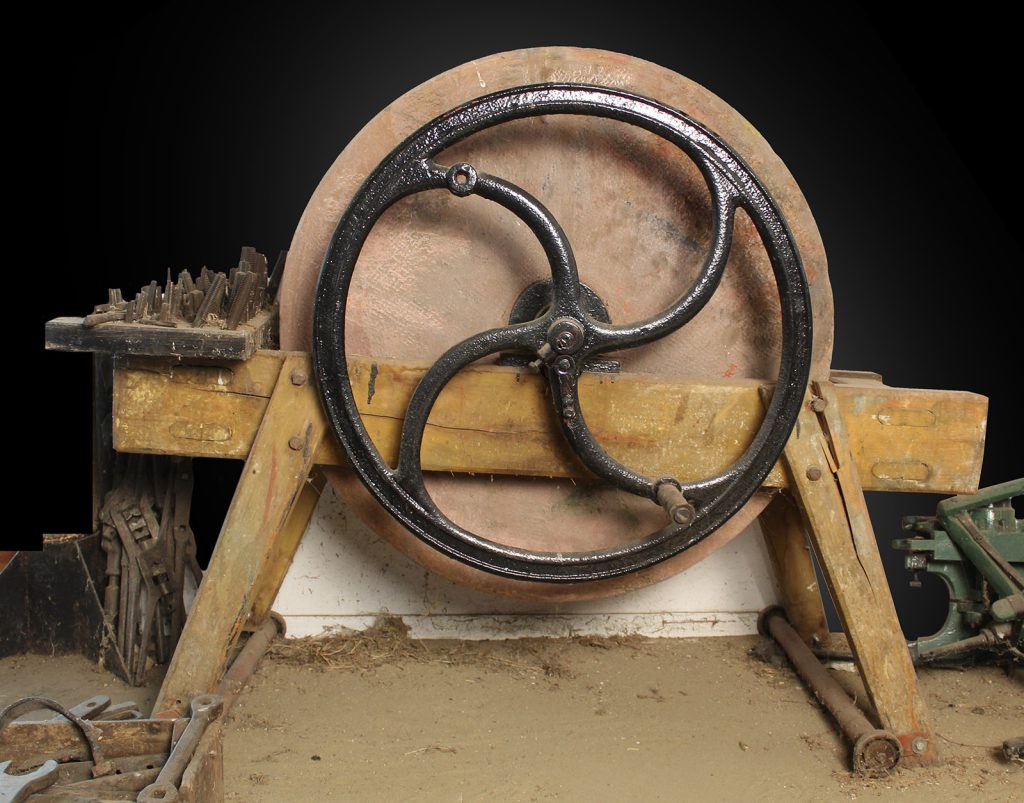
Kerékagynak mindenhol a szilfát tartják legalkalmasabbnak, és csak szükségből készítették kőris-, cser- vagy akácfából. A szekér jellegétől függően a kerékagy hossza 14-17 coll, és hengeres formáját az esztergán alakították ki. A bognárműhelyekben lábbal hajtós vagy kézi hajtású lendkerekes esztergát használtak.
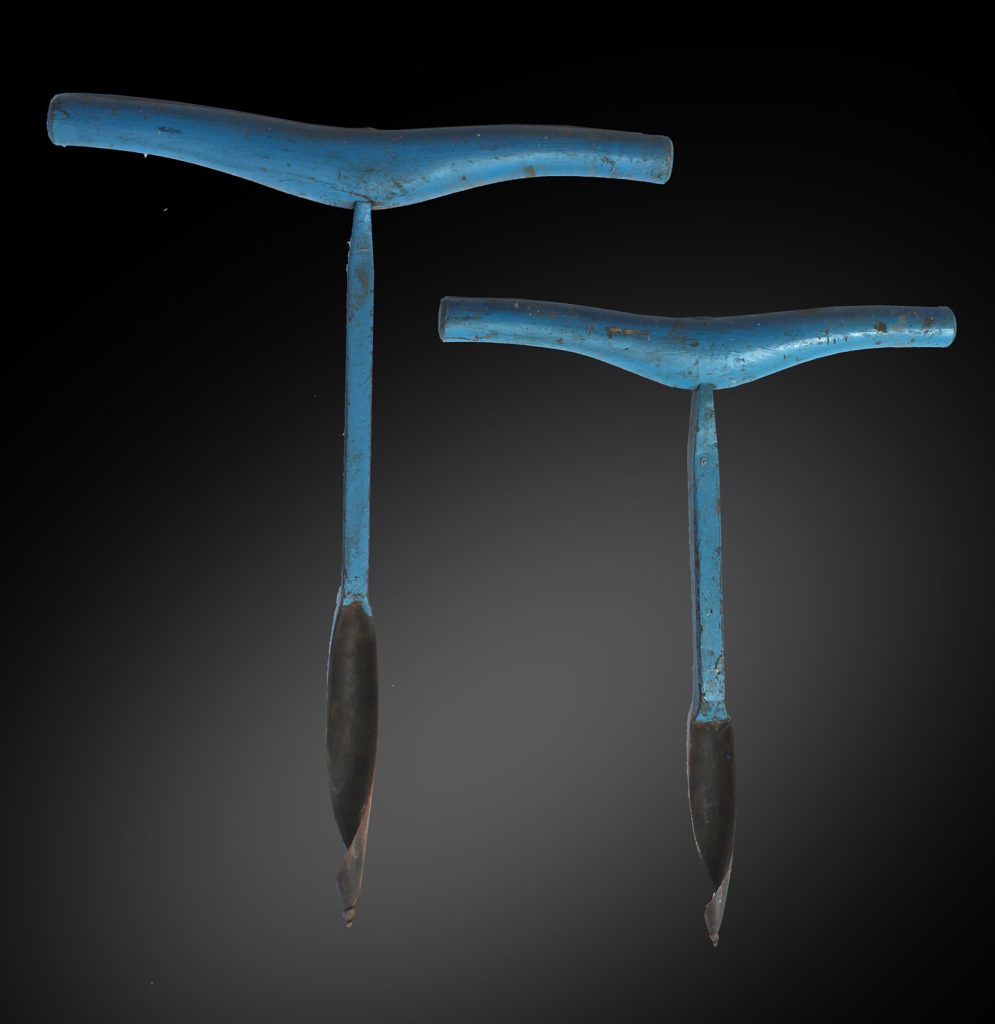
A küllőzés, vagyis a küllők beverése a kerékszéken történt és nagy figyelmet, gondosságot igényelt. Következő munkafázis a talpalás: a 6 keréktalpat kalapáccsal a küllők bokáira verték. Ezután a mester vonókéssel lefaragta és citlinggel lesimította a talpak belső éleit. Most került sor a kerékagy fúrására: először előfúróval kifúrkászták, majd a nagy kanálfúróval folytatták úgy, hogy egy ember ráült a fúró nyelére, egy másik pedig hajtotta a fúrót. Volt, ahol hárman végezték a kerékagyfúrást
A négy kerék után készült a két kocsioldal, az első és hátsó saroglya, a szekér (kocsi) eleje, a szekér hátulja, majd a 4 lőcs, a hámfák és a rúd.
A magyar szekereknek és kocsiknak számos táji változata alakult ki, amelyek közül itt csak néhányat említünk, mivel e járműveink történeti és táji rendszerezése a Szállítás, közlekedés fejezetbe tartozik, egy másik kötetben.
Az Alföldön a kötött talajon gazdálkodók 7-8 sukk (megközelítőleg 2,5 méter) hosszú nehéz igáskocsit, a homokos területeken 6-6,5 sukkos könnyű igáskocsit használtak.
A paraszti szükségletre dolgozó kerékgyártó-mesterség a 20. század első harmadában a Dél-Alföldön jutott fejlődése csúcspontjára, amit az árutermelő földtulajdonos parasztság gazdasági és társadalmi szükségletei motiváltak. A szakirodalom több híres kocsigyártó központot tart számon: ilyen volt a Duna-Tisza közén Nagykőrös, Kecskemét, Szeged, Kiskundorozsma, a Tiszántúlon Hódmezővásárhely.